Abstrait:La technologie de refroidissement thermoélectrique est devenue indispensable pour la gestion thermique dans les domaines de la microélectronique, des communications optiques et des dispositifs médicaux. Pourtant, le plafond de performance de tout module TEC est finalement déterminé par son matériau. Cet article examine pourquoiMatériaux thermoélectriques extrudéssont apparus comme une alternative supérieure aux lingots conventionnels à fusion de zone, en se concentrant sur leur microstructure texturée dense, leur résistance mécanique améliorée et leur capacité critique à supporter des épaisseurs de copeaux allant jusqu'à 0,2 mm. Grâce à une analyse comparative des processus de fabrication, des données sur les propriétés mécaniques et des études de cas d'application, la discussion démontre comment la technologie d'extrusion comble le compromis de longue date entre l'efficacité thermoélectrique et la robustesse mécanique.
- Qu’est-ce qui différencie les matériaux thermoélectriques extrudés des alternatives à fusion par zone ?
- Comment le processus d’extrusion crée-t-il une structure texturée dense ?
- Pourquoi les propriétés mécaniques déterminent la taille minimale d'un module TEC
- Le seuil de 0,2 mm : permettre la fabrication de puces ultra-minces
- Applications nécessitant des matériaux thermoélectriques extrudés
- Du lingot au module : capacité de fabrication et contrôle qualité
- Foire aux questions
Qu’est-ce qui différencie les matériaux thermoélectriques extrudés des alternatives à fusion par zone ?
The choice between extrusion and zone melting is not merely a matter of production preference. Il détermine l'ensemble du flux de fabrication en aval des refroidisseurs thermoélectriques : de la façon dont les lingots sont découpés en tranches, à la finesse de ces tranches peuvent être broyées, en passant par le nombre de tranches qui survivent à l'étape de découpage en dés sans se fracturer.
La fusion de zone a longtemps été la référence pour la production de monocristaux à base de Bi₂Te₃ de haute pureté. Le processus de solidification directionnelle aligne les grains le long de l’axe de croissance, offrant ainsi une excellente mobilité des porteurs. Cependant, cet alignement même crée une vulnérabilité structurelle. Les cristaux de Bi₂Te₃ se clivent facilement le long du plan basal, ce qui signifie que lors de la coupe, de l'amincissement et de l'assemblage, le matériau est sujet à l'écaillage et au délaminage, en particulier lorsque l'épaisseur de la cible tombe en dessous de 0,5 mm.
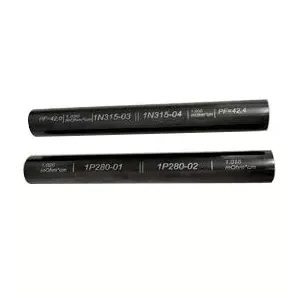
Le traitement par extrusion emprunte une voie fondamentalement différente. À partir de poudres mécaniquement alliées ou pré-pressées, le matériau est forcé à travers une filière à température élevée, le soumettant à une déformation plastique sévère. Cette déformation ne se contente pas de façonner le matériau ; il reconstruit l'architecture interne du grain. Le résultat est un corps dense à grains fins avec une texture cristallographique contrôlée, qui conserve les avantages de transport anisotrope du Bi₂Te₃ tout en améliorant considérablement l'intégrité mécanique.
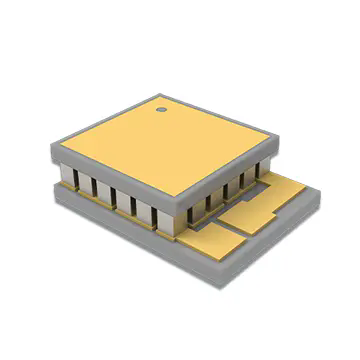
La conséquence pratique est importante. Alors que les lingots fondus par zone peuvent donner des performances acceptables dans les modules TEC standard avec des hauteurs de jambe de 1,0 à 1,5 mm, les matériaux produits par extrusion ouvrent la porte à des architectures de modules qui étaient auparavant peu pratiques : des micro-TEC avec des hauteurs de jambe de 0,2 mm, des cascades à plusieurs étages nécessitant une cohérence dimensionnelle précise sur chaque élément et des solutions de refroidissement adjacentes à couche mince pour les dispositifs photoniques.
Comment le processus d’extrusion crée-t-il une structure texturée dense ?
Comprendre la transformation microstructurale lors de l'extrusion est essentiel pour comprendre pourquoi ces matériaux se comportent différemment lors du traitement en aval. Le mécanisme est enraciné dans la recristallisation dynamique, un processus dans lequel les grains germent et repoussent alors que le matériau est encore en train de se déformer.
Raffinement du grain grâce à la déformation plastique
Lors de l'extrusion à chaud, la pièce subit une contrainte de cisaillement intense lors de son passage à travers la filière. Cette énergie de déformation entraîne une recristallisation dynamique, remplaçant la structure de grains grossiers d'origine par un réseau de grains raffinés, équiaxes ou légèrement allongés. La recherche sur les composés à base de Bi₂Te₃ de type p fabriqués par extrusion à chaud a démontré que la vitesse d'extrusion régit directement l'équilibre entre la recristallisation et la croissance des grains. À une vitesse contrôlée de 1,0 mm/min, des tailles de grains moyennes aussi fines que 1,53 μm peuvent être obtenues, accompagnées d'une densité élevée de joints de grains à faible angle.
Ces limites à faible angle sont essentielles. Contrairement aux limites à grand angle, qui dispersent les porteurs de charge et dégradent la conductivité électrique, les limites à faible angle préservent la mobilité des porteurs tout en contribuant à la diffusion des phonons, supprimant ainsi la conductivité thermique du réseau. Cette double fonction permet aux matériaux extrudés de maintenir des performances thermoélectriques compétitives par rapport à leurs homologues fondus par zone tout en gagnant une résistance mécanique substantielle.
Contrôle de texture et gestion de l'anisotropie
Bi₂Te₃ est un matériau en couches et ses propriétés thermoélectriques sont fortement anisotropes. La direction dans le plan (perpendiculaire à l'axe c) présente une mobilité du porteur bien plus élevée que la direction transversale. Le traitement d'extrusion exploite cette anisotropie en alignant l'axe c préférentiellement le long de la direction d'extrusion, créant ainsi ce que l'on appelle une texture de fibre.
Le degré de texture est quantifié par le facteur d'orientation F, qui va de 0 (aléatoire) à 1 (parfaitement aligné). Grâce à un contrôle minutieux de la température et de la vitesse d'extrusion, des valeurs F de 0,28 à 0,41 ont été obtenues dans les matériaux de type p. Pour le Bi₂Te₃ de type n, il a été démontré que l'alignement de la direction d'extrusion avec la texture initiale dans le plan double au moins le degré de texture, ce qui donne des mobilités de porteurs à température ambiante de 263 cm²V⁻¹s⁻¹ et des facteurs de puissance approchant 47,3 μWcm⁻¹K⁻².
Comparaison des structures internes
| Article de comparaison | Matériaux Bi₂Te₃-Sb₂Te₃ extrudés | Matériaux de fusion de zone traditionnels |
|---|---|---|
| Structure interne | Structure texturée dense | Structure cristalline directionnelle |
| Traitement mécanique | Résistance supérieure lors de la coupe et de l'amincissement | Plus sensible aux défauts liés au clivage |
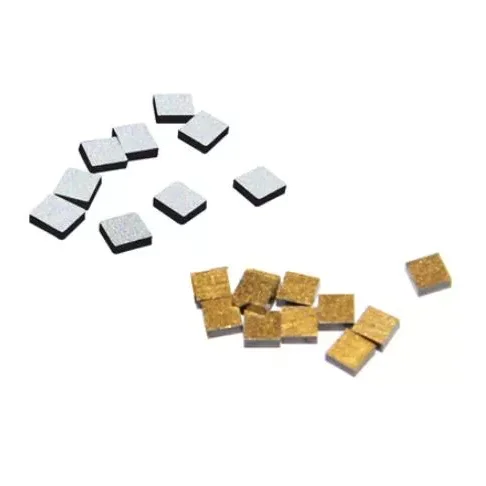
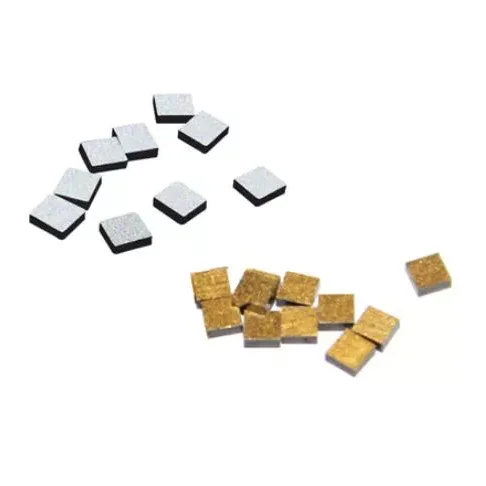
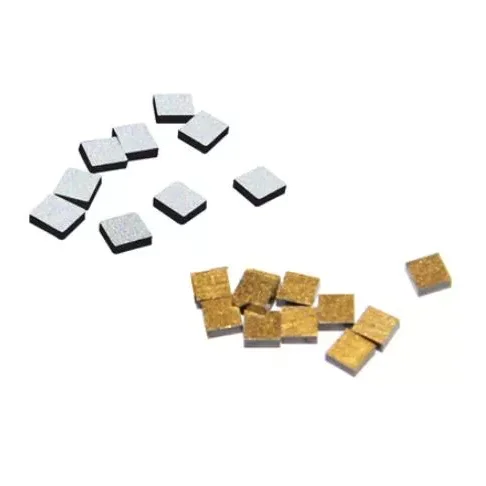
| Fabrication de puces fines | Prend en charge les composants TEC de 0,2 mm d'épaisseur | Plus difficile pour un traitement ultra fin |
| Cohérence des matériaux | Uniformité de texture contrôlée | Dépend des conditions de croissance des cristaux |
| Applications | Micro TEC, TEC multi-étages, refroidissement de précision | Applications TEC conventionnelles |
Pourquoi les propriétés mécaniques déterminent la taille minimale d'un module TEC
Dans la conception d'un refroidisseur thermoélectrique, une relation simple détermine la taille d'un module : la hauteur minimale des pieds est limitée par la résistance mécanique du matériau. Une jambe thermoélectrique trop fine pour sa section transversale se brisera lors du soudage, du découpage en dés ou du cycle thermique. Il ne s’agit pas d’une préoccupation théorique : c’est le principal goulot d’étranglement de la miniaturisation du TEC.
Le procédé d'extrusion répond directement à cette contrainte. En affinant la taille des grains et en introduisant des dislocations à haute densité, l'extrusion augmente considérablement la résistance à la compression et au cisaillement par rapport au matériau fondu par zone.
Profils de propriétés mécaniques de type N et de type P
| Propriété mécanique | Matériau de type N | Matériau de type P |
|---|---|---|
| Résistance à la compression (MPa) | 54.0 | 66.0 |
| Résistance au cisaillement (MPa) | 16.0 | 21.0 |
| Module de Young (GPa) | 47.0 | 42.0 |
| Coefficient de Poisson | 0.30 | 0.30 |
Ces valeurs représentent une marge substantielle par rapport à ce qui est généralement requis pour le traitement des puces fines. Pour le contexte, des composés à base de Bi₂Te₃ de type p extrudés à chaud ont été signalés avec des résistances à la compression atteignant 189 à 226 MPa et des résistances à la flexion de 126 à 139 MPa en fonction des conditions d'extrusion. Ces propriétés améliorées permettent de couper des microparticules de dimensions aussi petites que 100 × 100 × 200 μm³ sans fracture.
Fiabilité du cycle thermique
La résistance mécanique régit également la fiabilité à long terme sous cyclage thermique. Lorsqu'un module TEC fonctionne, les pieds thermoélectriques subissent des cycles répétés de chauffage et de refroidissement. Les joints de grains agissent comme des points faibles où les microfissures peuvent germer et se propager. La structure à grains fins et densément liée produite par extrusion répartit les contraintes thermiques plus uniformément que la structure cristalline sujette au clivage du matériau fondu par zone, améliorant ainsi la résistance à la fatigue cyclique.
Le seuil de 0,2 mm : permettre la fabrication de puces ultra-minces
La capacité de traiter des matériaux thermoélectriques jusqu'à une épaisseur de 0,2 mm n'est pas simplement une curiosité de fabrication : c'est la technologie habilitante derrière une nouvelle génération de dispositifs de refroidissement compacts. À cette épaisseur, un pied thermoélectrique a un rapport hauteur/largeur proche de 1:1 pour les géométries d'éléments typiques, ce qui signifie que la charge structurelle lors de l'assemblage est principalement de compression plutôt que de flexion.
Trois facteurs font de l'extrusion le processus permettant ce régime d'épaisseur.
Sensibilité réduite au décolleté
Le Bi₂Te₃ fondu par zone se clive facilement le long du plan basal. Lorsqu'une tranche est amincie en dessous d'environ 0,5 mm, même des contraintes de manipulation mineures peuvent provoquer des fissures de clivage qui se propagent à l'ensemble de l'élément. Le processus d'extrusion perturbe ce chemin de clivage en introduisant des grains mal orientés et des limites à faible angle qui dévient la propagation des fissures. Le résultat est un matériau qui peut tolérer les abus mécaniques liés au découpage en dés, à l'assemblage par transfert et au soudage sans fracture catastrophique.
Texture contrôlée pour un découpage cohérent
Dans les modules TEC multi-éléments, chaque pied doit avoir des caractéristiques électriques et thermiques presque identiques. Si l'orientation de la texture varie d'un élément à l'autre, les performances de refroidissement du module deviennent imprévisibles. L'extrusion produit des lingots avec une texture uniforme sur toute leur longueur, garantissant que les éléments coupés à différentes positions au sein du même lingot présentent des propriétés cohérentes. Cette cohérence est particulièrement importante dans les configurations TEC à plusieurs étages, où des centaines d'éléments doivent fonctionner en équilibre thermique.
Compatibilité des équipements de traitement
La résistance mécanique du matériau extrudé affecte également le choix des équipements en aval. Étant donné que le matériau résiste à l'écaillage, les fabricants peuvent utiliser des vitesses d'alimentation plus élevées lors du découpage en tranches et en dés, réduisant ainsi le temps et les coûts de traitement. De même, les systèmes automatisés de prélèvement et de placement peuvent gérer des éléments plus minces avec un risque de casse moindre, permettant ainsi des chaînes d'assemblage à plus haut débit.
Applications nécessitant des matériaux thermoélectriques extrudés
Les avantages techniques de l'extrusion se traduisent en avantages tangibles dans plusieurs domaines d'application où des éléments thermoélectriques fins et fiables sont essentiels.
Communication optique et refroidissement des diodes laser
Les émetteurs-récepteurs optiques et les diodes laser sont extrêmement sensibles à la température. La dérive de longueur d'onde, la puissance de sortie réduite et la dégradation accélérée résultent toutes d'un contrôle thermique inadéquat. Dans les modules optiques 5G, par exemple, les refroidisseurs thermoélectriques doivent maintenir la température des puces laser dans des tolérances strictes tout en s'insérant dans des boîtiers mesurés en millimètres.
La capacité des puces fines de 0,2 mm répond directement à cette exigence. Les matériaux thermoélectriques à base de Bi₂Te₃ extrudés à chaud ont été validés dans les applications de modules optiques, démontrant un contrôle efficace de la température des puces photoniques avec un potentiel d'intégration dans les systèmes de communication, laser et infrarouge. La résistance élevée à la compression du matériau garantit que les pattes thermoélectriques survivent aux processus de soudure et d'assemblage utilisés dans la fabrication des émetteurs-récepteurs, où les différences de dilatation thermique briseraient les matériaux les plus fragiles.
Structures TEC à plusieurs étages
Les refroidisseurs thermoélectriques à plusieurs étages empilent plusieurs couches d'éléments thermoélectriques pour atteindre des différentiels de température qu'un seul étage ne peut pas atteindre. Chaque étape supplémentaire augmente la capacité de pompage de chaleur et le ΔT réalisable, mais introduit également de nouveaux défis mécaniques. Les éléments des étages supérieurs doivent être plus minces et doivent maintenir des performances cohérentes avec les éléments des étages inférieurs.
La technologie d'extrusion a été appliquée spécifiquement pour fabriquer des pieds thermoélectriques pour les refroidisseurs multi-étages à semi-conducteurs fonctionnant à des températures allant jusqu'à environ 140 K. Les propriétés mécaniques du matériau extrudé - en particulier sa résistance à la rupture lors de l'assemblage de structures multicouches étroitement emballées - sont ce qui rend ces conceptions en cascade réalisables.
Contrôle de la température médicale et de laboratoire
Les refroidisseurs thermoélectriques sont largement utilisés dans les systèmes de réfrigération médicale, les instruments de laboratoire et les équipements de recherche où une régulation précise de la température est essentielle. Les applications vont du maintien de la stabilité des réactifs dans les appareils de diagnostic au contrôle de la température des échantillons dans les instruments analytiques.
Dans ces contextes, le matériau thermoélectrique doit offrir à la fois des performances thermiques et une fiabilité à long terme. Les matériaux Bi₂Te₃-Sb₂Te₃ extrudés offrent la combinaison nécessaire : des performances thermoélectriques proches de la température ambiante comparables à celles d'un matériau fondu par zone, associées à une durabilité mécanique qui garantit un fonctionnement stable sur des milliers de cycles thermiques.
Gestion thermique industrielle et des semi-conducteurs
Les lingots extrudés de grand diamètre — disponibles dans des diamètres allant jusqu'à 35 mm et des longueurs de 120 mm ou 240 mm — servent à la production industrielle de TEC où des éléments de refroidissement plus grands sont nécessaires. Les applications incluent la gestion thermique localisée dans les équipements semi-conducteurs, les systèmes de refroidissement électroniques et les dispositifs de contrôle de température industriels. L’évolutivité du processus d’extrusion permet aux fabricants de produire des lingots dans des volumes qui ne seraient pas réalisables avec les méthodes de croissance monocristalline.
Du lingot au module : capacité de fabrication et contrôle qualité
La production de matériaux thermoélectriques extrudés nécessite une approche de fabrication intégrée qui couvre la préparation des matériaux, le traitement par extrusion, la fabrication des éléments et l'assemblage des modules. Chaque étape doit être contrôlée pour conserver les caractéristiques microstructurales qui confèrent aux matériaux extrudés leurs avantages en termes de performances.
Préparation du matériau et extrusion
Le processus commence par la préparation de compositions de solutions solides Bi₂Te₃-Sb₂Te₃, avec un contrôle minutieux de la stœchiométrie et des niveaux de dopants pour obtenir le type de support et la concentration souhaités. Le matériau préparé est ensuite consolidé et extrudé dans des conditions contrôlées de température et de vitesse de déformation. Les paramètres d'extrusion (température, vitesse et rapport de réduction) déterminent la taille des grains, l'intensité de la texture et la densité des défauts, qui influencent tous les propriétés thermoélectriques et mécaniques.
Traitement et assemblage des éléments
Après extrusion, le lingot est transformé en éléments thermoélectriques par gaufrage, découpage en dés et préparation de surface. La résistance mécanique améliorée du matériau extrudé permet un amincissement agressif jusqu'à 0,2 mm et un découpage précis avec un rendement élevé. Les éléments sont ensuite métallisés, soudés et assemblés en modules. La vérification de la qualité comprend l'inspection dimensionnelle, la mesure des propriétés électriques et les tests de performances thermiques.
Équipement de fabrication
Une ligne de production complète de matériaux et modules thermoélectriques extrudés comprend :
- Four de trempage d'étain : pour le revêtement par soudure des extrémités des éléments
- Machine de moulage vibrante : pour un positionnement précis des éléments
- Machine à souder : Pour l'interconnexion électrique
- Four : Pour le durcissement et le traitement thermique
- Machine distributrice : Pour l'application d'adhésif
- Machine à sceller automatique : pour l'encapsulation de modules
- Machine de découpe : Pour gaufrer et découper en dés
- Machine de solidification : pour la formation de joints de soudure
- Équipement de brasage par refusion : pour un brasage de haute fiabilité
- Machine d'impression entièrement automatique : Pour les motifs de métallisation
Foire aux questions
Quel est le principal avantage de l’extrusion par rapport à la fusion de zone pour les matériaux thermoélectriques ?
L'extrusion produit une structure texturée dense et à grains fins qui offre une résistance mécanique supérieure aux monocristaux fondus par zone. Cet avantage en termes de résistance permet un traitement à des dimensions plus fines (jusqu'à 0,2 mm) sans fracture lors de la découpe, de l'amincissement ou de l'assemblage, tout en conservant des performances thermoélectriques compétitives par rapport aux matériaux fondus par zone.
Les matériaux thermoélectriques extrudés peuvent-ils égaler les performances thermoélectriques des monocristaux ?
Oui. Grâce à une orientation de texture contrôlée et à un raffinement des grains, les matériaux extrudés à base de Bi₂Te₃ atteignent des mobilités de porteurs et des facteurs de puissance comparables à ceux des échantillons fondus par zone. La structure à grains fins introduit également une diffusion supplémentaire de phonons qui peut réduire la conductivité thermique du réseau, améliorant potentiellement le facteur de mérite global.
Quelles épaisseurs de copeaux peuvent être produites de manière fiable à partir de lingots extrudés ?
Les matériaux Bi₂Te₃-Sb₂Te₃ extrudés permettent la fabrication de puces thermoélectriques jusqu'à 0,2 mm d'épaisseur. Cette capacité est rendue possible par la résistance à la compression (54 à 66 MPa) et au cisaillement (16 à 21 MPa) du matériau, qui fournissent une intégrité structurelle suffisante pour un traitement ultra-mince et un assemblage automatisé.
Les matériaux extrudés sont-ils adaptés aux configurations TEC à plusieurs étages ?
Absolument. Les TEC à plusieurs étages nécessitent des performances constantes sur de nombreux éléments et une durabilité mécanique pendant l'empilage. La texture uniforme et la résistance mécanique élevée des matériaux extrudés les rendent bien adaptés à ces applications, et la technologie d'extrusion a été spécifiquement appliquée pour fabriquer des pieds pour des refroidisseurs à plusieurs étages fonctionnant à des températures allant jusqu'à ~140 K.
Quelles dimensions de lingots sont disponibles pour les matériaux thermoélectriques extrudés ?
Les dimensions standard des lingots extrudés incluent des longueurs de 120 mm et 240 mm, avec des diamètres de 25 mm, 30 mm et 35 mm. Ces dimensions prennent en charge à la fois la production d’éléments micro-TEC et de composants de refroidissement industriels plus grands.
Prêt à découvrir comment les matériaux thermoélectriques extrudés peuvent améliorer votre rendement de fabrication TEC et permettre des architectures de dispositifs plus fines ?
Contactez-nous